Direitos autorais © 2025 Acoplamento de Chuangming (Jiangsu) Co., Ltd.
Nova retificadora interna de furo grande melhora a precisão do acoplamento e a vida útil
2026-10-31
A qualidade do ajuste do furo é o fator crítico que afeta a concentricidade do acoplamento, o nível de vibração, a transmissão de torque e a confiabilidade a longo prazo. Para atender aos requisitos de fabricação de alta precisão para acoplamentos de grande porte em indústrias pesadas, instalamos uma nova retificadora interna CNC em nossa oficina.
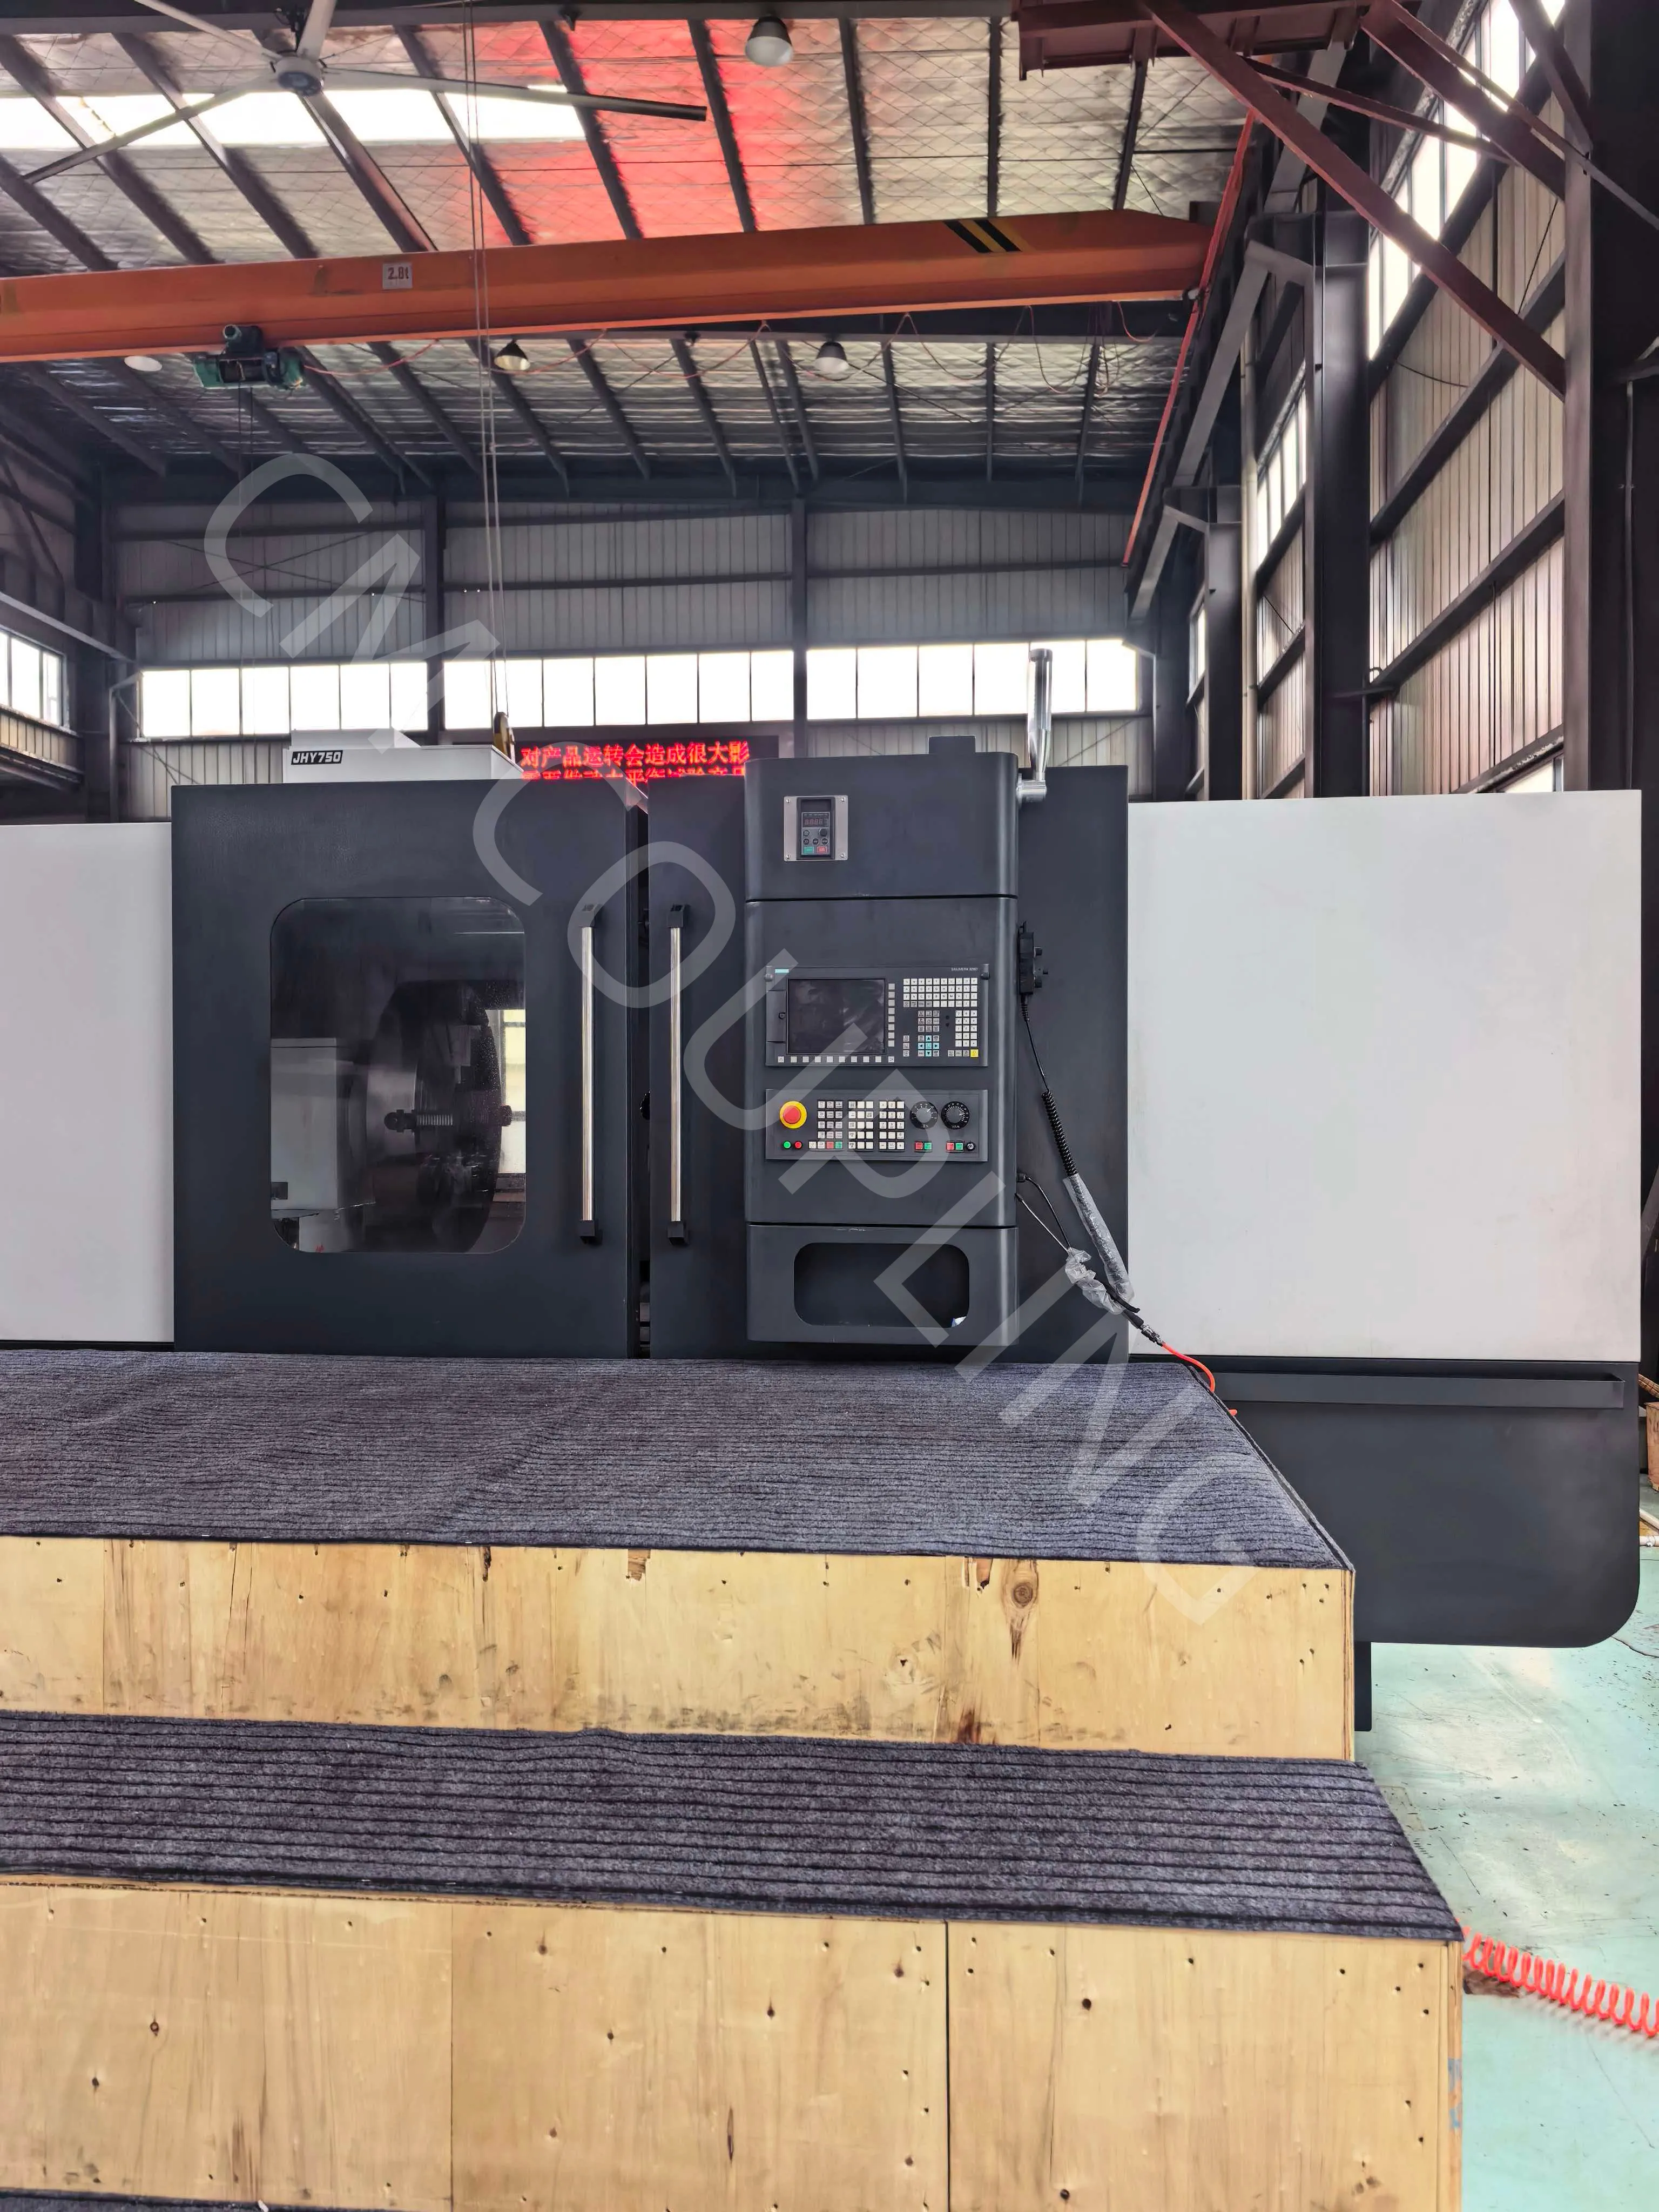
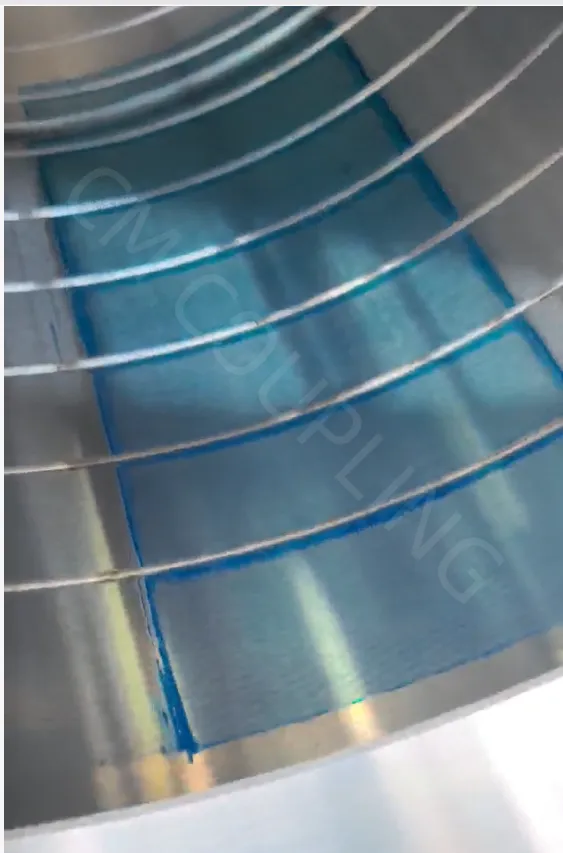
Esta máquina suporta um furo de retificação máximo de 800 mm, capaz de retificação de furo reto e furo cônico. Para furos cônicos, a área de contato atinge mais de 90% após a inspeção de azulamento, o que garante um contato uniforme entre o cubo de acoplamento e a bucha cônica. A rugosidade da superfície pode ser controlada até Ra0,4, proporcionando uma superfície de acoplamento suave e minimizando o desgaste por atrito durante a operação.
A falha prematura do acoplamento é freqüentemente causada por usinagem de furo ruim: contato cônico irregular, acabamento superficial áspero e erros de concentricidade levam a vibração contínua e concentração de tensão, acelerando os danos por fadiga em elementos flexíveis, diafragmas e cubos. Com essa capacidade de retificação de ID, mantemos tolerâncias geométricas rígidas e qualidade de superfície consistente, ajudando nossos acoplamentos a funcionarem de forma constante em bombas, ventiladores, compressores e equipamentos metalúrgicos, e estendemos muito a vida útil.
Mantemos total controle interno de toda a cadeia de produção, incluindo forjamento, torneamento, tratamento térmico, retificação de precisão e balanceamento dinâmico. Nossa linha de produtos abrange acoplamentos de discos, acoplamentos elastoméricos, acoplamentos de engrenagens e outros componentes de acionamento.
Entre em contato conosco para acoplamento de furo cônico de grande porte e alta precisão solutions.Contact caixa de correio: wendy@cmcoupling.com, WhatsApp + 86 15152901660
Durante o processo de montagem a quente, o componente aquecido esfriará rapidamente, o que afetará a qualidade da montagem. Portanto, os preparativos devem ser feitos antes da montagem para minimizar o tempo de montagem. Antes de montar o Mandíbula Acoplamento, a placa de base do redutor deve ser nivelada e os pedestais de aquecimento e suporte devem ser soldados na placa de base. A conexão entre o Mandíbula Acoplamento e o eixo de saída do redutor não possui dispositivo de aperto. O torque é transmitido e o peso da pá de agitação é suportado pela força de fixação do conjunto.
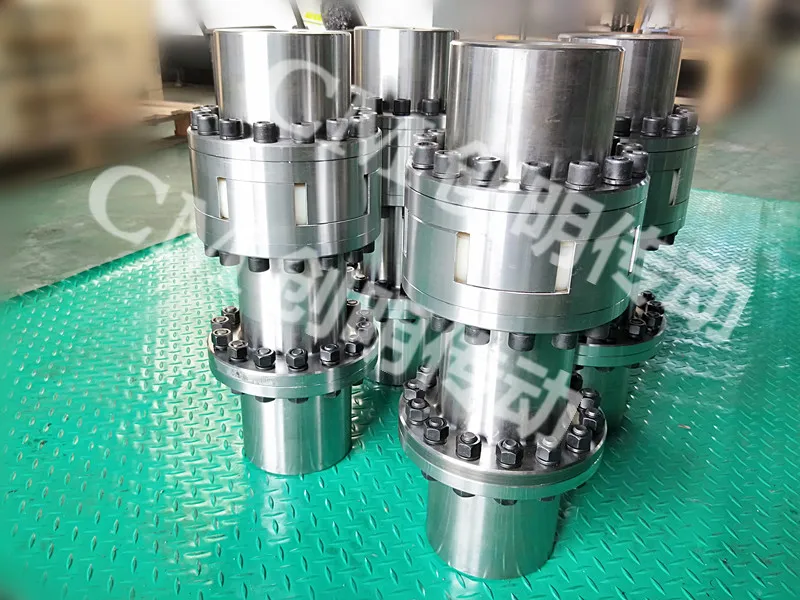
Deve haver um ajuste interferente considerável entre o eixo e o acoplamento. A montagem deve ser realizada usando o método de montagem a quente. Ao montar peças por montagem a quente, o princípio principal é utilizar a propriedade de expansão e contração térmica dos objetos. Depois de aquecer a parte acomodadora das duas peças que precisam ser montadas até certo ponto, elas são imediatamente montadas no outro componente que as encaixa, reduzindo o ajuste interferente ou mesmo criando uma lacuna para a montagem. Por meio da contração, o ajuste interferente predeterminado é alcançado.
A operação de montagem a quente envolve colocar o componente a ser aquecido em uma plataforma de suporte, mantendo-o o mais longe possível do eixo. Comece usando uma tocha de aquecimento para aquecê-lo e mova continuamente as duas tochas de aquecimento para garantir um aquecimento uniforme. Observe o Instrumento de rmopar ou use óleo de motor para testar a temperatura para evitar superaquecimento local. Antes de atingir a temperatura de aquecimento, meça continuamente o diâmetro do furo do acoplamento spline com um modelo. Depois que o modelo de diâmetro do furo passar, empurre o acoplamento spline para a parte inferior do eixo de saída e alinhe-o com a posição do conjunto para instalação.
Ao levantar o Mandíbula Acoplamento, aplique força de maneira uniforme e contínua. Se qualquer desvio ou interferência for encontrado durante o processo de instalação, não continue a operação. Corrija o problema e remonte. Assim que o Mandíbula Acoplamento atinge a posição do ombro do eixo, o conjunto está concluído. Remova as ferramentas de desmontagem e esfrie lentamente. Durante a construção no inverno, medidas de proteção correspondentes devem ser tomadas. A velocidade de resfriamento não deve ser muito rápida para evitar que o Mandíbula Acoplamento de deformar ou rachar.
Anterior:Não há mais dados